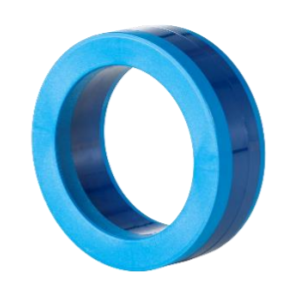
Nanokristalline Kerne für EMV, Stromwandler und Leistungstransformation

Nanokristalline Kerne – leistungsstarke Lösungen für Transport, Energie und Industrie

Nanokristalline Kerne sind die perfekte Lösung für EMV (Gleichtaktdrosseln, CMC), Mittelfrequenztransformatoren bis etwa 80 kHz, Stromwandler (CT) und Sensorkerne für Fehlerstromschutzschalter (FI).

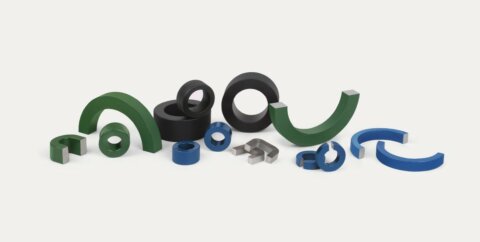
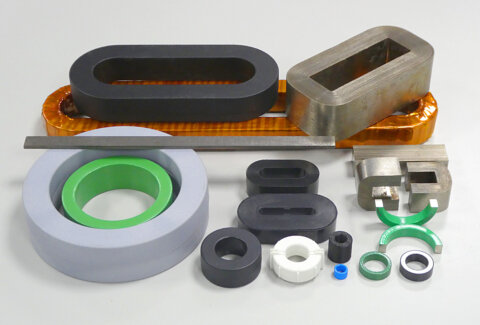
Unsere nanokristallinen Kerne decken einen Permeabilitätsbereich von 5.000 bis mehreren 100.000 ab und verfügen über eine Sättigungsinduktion von bis zu 1,7 T. Kerne aus dem Standardmaterial gewährleisten durch geringe Verluste eine extrem kompakte Bauweise. Wir bieten auch spezielle Hystereseschleifen (R, Z) und verschiedene Formen an, wie Ringkerne, ovale und rechteckige Formen, E-Kerne, Stäbe und weitere kunden­spezifische Designs.

Mit unserem Magnetic Products Technology Centre, das unsere Marke Acal BFi kOr verantwortet, unterstützen wir Sie bei der Auswahl des richtigen Materials und der richtigen Form und Ausführung für Ihre Anwendung. Unser Team widmet sich gerne der schnellen und effizienten Entwicklung maßge­schneiderter Produkte für Ihre speziellen Anforderungen.

Möchten Sie mehr über diese Technologie erfahren? Probieren Sie unseren neuen Chatbot aus!
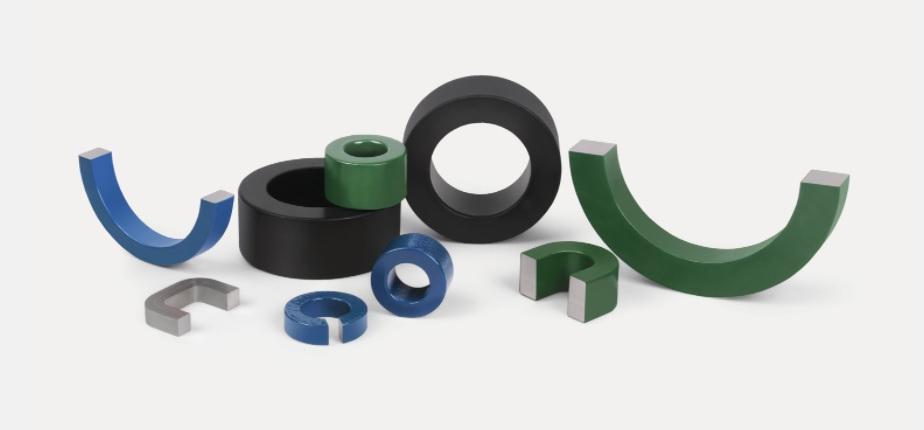
Produktlinien in Nanokristalline Kerne

FAQs zu nanokristallinen Kernen – Eigenschaften, Materialien und Anwendungen

Häufig gestellte Fragen zu nanokristallinen Kernen

Es handelt sich um Metalllegierungen, die direkt aus der Schmelze als ca. 20 µm dicke Folie (Band) im so genannten Rascherstarrungsprozess gegossen werden. Durch das plötzliche Erkalten bleibt ein amorpher (glasartiger) Zustand erhalten. Einige Legierungen nutzt man bereits in diesem Zustand: amorphe Magnetmaterialien.

Bei nanokristallinen Materialien wird durch eine nachfolgende Wärmebehandlung, teilweise im Magnetfeld, eine Nanostruktur mit Korngrößen von einigen Nanometern erzeugt, die hervorragende Magneteigenschaften bedingt: hohe Permeabilität, geringe Verluste, geringe Magnetostriktion.

Zudem haben eisenbasierte nanokristalline und amorphe Materialien eine hohe Sättigungsinduktion von >1,2 T.

Das Band wird auf Breite geschnitten und zu ringförmigen Zylindern (Ringkernen) gewickelt. Bei Bedarf werden die Kerne mittels Schablonen in einer anderen Form (oval, rechteckig) fixiert. Es folgt eine Wärmebehandlung in Schutzatmosphäre, teilweise in einem Magnetfeld, wobei der Kern in der gewünschten Form entspannt wird und die Ziel-Magneteigenschaften eingestellt werden. Anschließend wird der Kern zum Schutz beschichtet oder in ein Gehäuse (Kerntrog) geklebt. Kerne können zur Stabilisierung auch imprägniert werden.

Das Faszinierende an nanokristallinem Material ist, dass man aus einem Material und vorgefertigten Rohkernen erst bei der Wärmebehandlung unterschiedlichste Eigenschaften einstellen kann und diese sogar später noch verändern kann.

Es sind flache (lineare) Hystereseschleifen in einem Permeabilitätsbereich von wenigen 1000 bis ca. 200.000 möglich; runde Schleifen mit einer Maximalpermeabilität bis zu 600.000, und rechteckige Schleifen mit einer Remanenz von 90-97% der Sättigungsinduktion.

Die Permeabilität µ eines Materials beschreibt seine Fähigkeit, magnetische Feldlinien zu konzentrieren.

Eine hohe Permeabilität reduziert den magnetischen Widerstand und erhöht die Induktivität oder Impedanz eines Magnetkerns, was in Transformatoren, Gleichtaktdrosseln oder FI-Kernen genutzt wird.

Allerdings nimmt die effektive Permeabilität mit steigender Frequenz ab, sodass bei HF-Anwendungen die Anfangspermeabilität kaum noch eine Rolle spielt und eher auf niedrige Verluste geachtet wird.

Mit niedriger Permeabilität kann man dagegen hohe Sättigungsströme erzielen, was bei Gegentaktdrosseln und gleichstromsensitiven Stromwandlern vorteilhaft ist.

Amorphes Band wird direkt gegossen und nicht nachbehandelt (gewalzt…), dadurch hat es eine Oberflächenrauigkeit in der Größenordnung µm, was bei Banddicken von 14 – 22 µm durchaus signifikant ist. Außerdem hat das Band keinen exakt rechteckigen Querschnitt, sondern weist Formfehler auf, die mit steigender Bandbreite zunehmen: Keilform, konvexe oder konkave Oberflächen, Riefen.

Stapelt man die Bänder, bleibt ein großer Anteil Leerraum zwischen den Bandlagen, obwohl sich die Bänder berühren. Der durch Magnetmaterial gefüllte Anteil wird als Füllfaktor bezeichnet. Er beträgt bei gut (glatt) gießbaren Legierungen und relativ dicken Bändern bis 90%, kann aber bei dünnen und breiten Bändern aus Material, was zu höherer Rauigkeit neigt, auch bis 70% sinken. Um den magnetisch wirksamen Querschnitt und damit den Fluss, Induktivität etc. zu berechnen, muss der geometrische Querschnitt mit dem Füllfaktor multipliziert werden.

Übrigens ist bei Angabe der Banddicke entscheidend zu wissen, ob es sich um die geometrische Dicke (Peak-Peak, mechanisch gemessen) handelt, oder die mittlere (effektive) Banddicke, die z.B. über das Gewicht pro Lauflänge bestimmt wird. Beide unterscheiden sich auch um den Füllfaktor.

Aufgrund der um einen Faktor 3-4 höheren Sättigungsinduktion und der im Bereich bis ca. 200 kHz höheren Permeabilität als Ferrite sowie der hohen Temperaturresistenz (bis 200°C!) sind nanokristalline Kerne hervorragend geeignet für platzsparende und verlustarme Transformatoren im Frequenzbereich 5 – 100 kHz sowie platzsparende breitbandige Gleichtaktdrosseln (CMC).

Bei FI-Kernen und Stromwandlern führt an nanokristallinen Kernen wegen der hohen Linearität sowohl bei hohen als auch niedrigen Permeabilitäten kein Weg vorbei. Und auch für Gegentaktdrosseln sind geschnittene nanokristalline Kerne unter bestimmten Bedingungen bestens geeignet.

Kurz: überall dort, wo hohe Leistung oder Empfindlichkeit auf kleinstem Raum gefordert ist (Automobil-/Flugzeugbau, Installationstechnik, Robotik…), werden nanokristalline Kerne bevorzugt eingesetzt.

Hier wird es etwas komplexer – sprechen Sie zu Ihrer individuellen Anwendung die Spezialisten im Magnetic Products Technology Centre an.

Die wichtigsten Aspekte in Kürze: Die Curietemperatur beträgt ca. 600°C, sodass die Sättigungsinduktion mit steigender Temperatur im interessanten Einsatzbereich nur moderat sinkt. Allerdings brechen die weichmagnetischen Eigenschaften bei ca. 230°C zusammen; dies ist auch für kurze Zeiten das absolute Maximum (zu beachten z.B. beim Umspritzen).

Die Permeabilität ändert sich natürlich mit der Temperatur; je nach Permeabilitätsniveau und betrachtetem Parameter kann die Änderung positiv oder negativ sein. Für die Beurteilung der Langzeit-Stabilität bei höheren Temperaturen ist die Alterung relevant: Unter Einfluss von Temperatur und Magnetfeld werden die ursprünglich eingestellten Magneteigenschaften überschrieben, sodass diese wegdriften.

Je stärker das Magnetfeld (Aussteuerung) des Kerns ist, je geringer die Anwendungsfrequenz, und je enger die erlaubten Toleranzen, desto kleiner ist die maximale Einsatztemperatur oder die kumulierte Temperatureinwirkung über Zeit. Z.B. wird die maximale Arbeitstemperatur für höchstpermeable, hochlineare FI-Kerne mit typisch engen Toleranzen mit 85°C oder 100°C angegeben; für stromkompensierte Drosseln im unteren Permeabilitätsbereich mit einem relevanten Frequenzbereich oberhalb einigen 10 kHz und ohne permanenten DC- oder Niederfrequenz-Bias sind dagegen 180°C oder sogar 200°C – bei entsprechendem Beschichtungs- oder Gehäusematerial – kein Problem.

Magnetostriktion beschreibt die Wechselwirkung zwischen Magnetisierung und Volumen- oder Formänderung und hat bis auf spezielle Anwendungen negative Auswirkungen: das bekannteste Phänomen ist das Trafobrummen (bei Mittelfrequenztrafos eher ein Pfeifen); umgekehrt verändert Druck durch Montage oder Bewicklung die Magneteigenschaften und erhöht insbesondere die Verluste.

Bei korrekter, auf das Bandmaterial genau abgestimmter Prozessführung kann mit Standardmaterial wie Acal BFi kOr 120 praktisch Magnetostriktionsfreiheit eingestellt werden. Nur so können höchste Permeabilitäten >100.000 überhaupt stabil realisiert werden.

Imprägnierte Kerne können geschnitten werden, um durch den entstehenden Luftspalt die effektive Permeabilität zu verringern (auf 2500 – 10.000 je nach Schnittqualität) und eine Bewicklung auf Wickelkörpern zu ermöglichen.

Größere Luftspalte können eingefügt werden, um die effektive Permeabilität exakt auf kleinere Werte einzustellen und die Sättigungsfestigkeit zu erhöhen. Dies verbessert zudem die Linearität in Anwendungen wie Gegentaktdrosseln und Flyback-Transformatoren im Vergleich zu Pulverkernen gleicher effektiver Permeabilität.

Nanokristalline und amorphe Kerne sind aus einer dünnen (ca. 20 µm) Metallfolie gewickelt, die besonders im nanokristallinen Zustand extrem spröde ist. Kerne sind deshalb nicht formstabil, scharfkantig und neigen zum Abbrechen von Splittern.

Ohne Stabilisierung oder Umhüllung können sie nicht weiterverarbeitet, auch nicht transportiert werden. Für einen Schutz kommen in Betracht: Gehäuse, so genannte Tröge, aus Kunststoff, teilweise auch aus Metall; Epoxybeschichtung (Pulverbeschichtung); bei kleinen Kernen auch eine dünne Parylenebeschichtung.

Kerne können zu ihrer Stabilisierung auch mit z.B. Epoxy imprägniert werden, dabei werden sie zu einem massiven, starren Körper, der je nach gewähltem Imprägniermaterial auch mechanisch bearbeitbar ist, als geschnitten oder gefräst werden kann. Um ihn bewickeln zu können, muss er wegen der scharfen Kanten allerdings zusätzlich bandagiert werden.

Beschichtete Kerne oder solche in Schutzgehäusen (Trögen) können direkt mit normalem Lackdraht bewickelt werden. Zur Trennung von Wicklungen in Transformatoren oder Gleichtaktdrosseln (stromkompensierten Drosseln, CMC) können Trennstege verwendet werden.

Schnittbandkerne werden üblicherweise ohne Beschichtung geliefert, hier erfolgt die Bewicklung auf Wickelkörpern. Bei Gleichtaktdrosseln für hohe Ströme werden oft nur Kabel oder Stromschienen durch Ring- oder Ovalkerne geführt.

Die Qualität von nanokristallinen Magnetkernen wird durch eine hohe Prozesssicherheit bei der Band- als auch Kernherstellung bestimmt.

Weltweit gibt es nur wenige Bandhersteller, die eine gleichbleibende Qualität garantieren, und auf die seriöse Kernhersteller zurückgreifen. Um letztere zu identifizieren, sollte man sich nicht auf wenige Muster verlassen. Kurz: vergewissern Sie sich, ob ein Kernanbieter über langjährige Erfahrung bei der Massenproduktion von Kernen mit spezifischen Eigenschaften verfügt, in der Lage ist, kunden­spezifische Produkte anzubieten, und ob er eine stabile zuverlässige Quelle für das Bandmaterial hat.

Acal BFi kOr verwendet Bandmaterial ausschließlich von stabilen und geprüften Partnern, mit denen wir eine lange Erfahrung haben.